Le sachet souple, est aujourd'hui l'un des formats d'emballage les plus répandus dans l'industrie. Agroalimentaire, cosmétique, home care, petfood. Produits techniques : il est présent partout, pour une raison simple. Il combine des intérêts, écologique et pratique légèreté du transport, l'efficacité de conservation et la puissance de différenciation en rayon.usage de recharge, recyclabilité, faible poids
Mais entre la fabrication du sachet vide chez un façonneur comme SEALESTER et le produit fini sur l'étagère d'un distributeur, il y a une étape clé que l'on oublie souvent d'analyser : LE CONDITIONNEMENT . C'est-à-dire l'ensemble des opérations industrielles qui consistent à remplir le sachet, le fermer, le contrôler et le préparer à l'expédition.
Ce guide a pour objectif d'expliquer de A à Z ce qu'est le conditionnement d'un sachet souple, comment il fonctionne, quelles machines sont impliquées, quels types de produits peuvent être conditionnés, et quelles questions se poser avant de lancer une ligne de production.
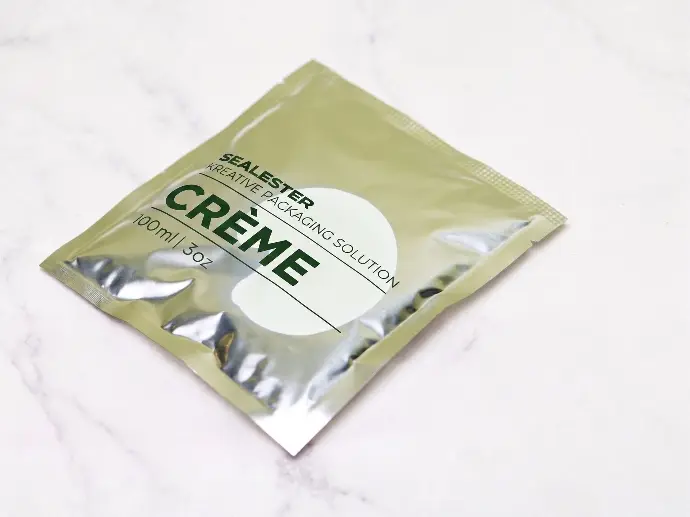
Le sachet 3 soudures
Également appelé sachet plat ou sachet à 3 côtés, il est composé de deux faces thermosoudées sur 3 côtés. Il ne tient pas debout seul mais est très adapté aux produits en poudre, aux portions individuelles, aux sachets de thé ou aux produits agroalimentaires secs.
Les formats de sachets souples : de quoi parle-t-on ?
Avant d'aborder le conditionnement, il faut bien distinguer les différents formats de sachets souples disponibles sur le marché, car chacun répond à des contraintes différentes de remplissage.
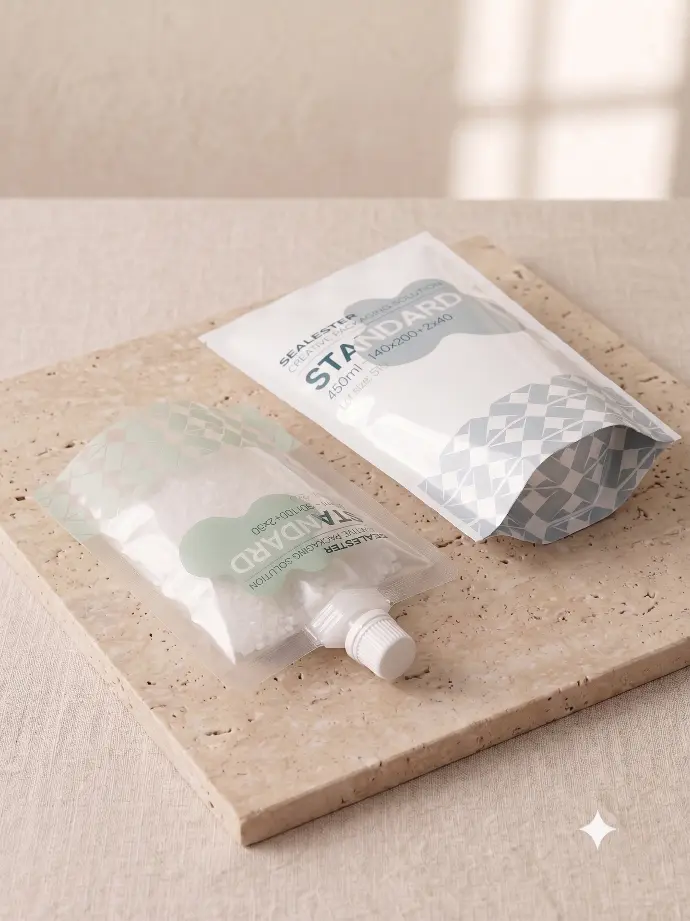
Le doypack (sachet stand-up)
C'est le format le plus connu. Il dispose d'un fond soufflet qui lui permet de tenir debout seul sur les étagères, qu'il soit plein ou partiellement vide. Il peut être équipé d'un zip refermable, d'un bouchon doseur ou d'un bec verseur.
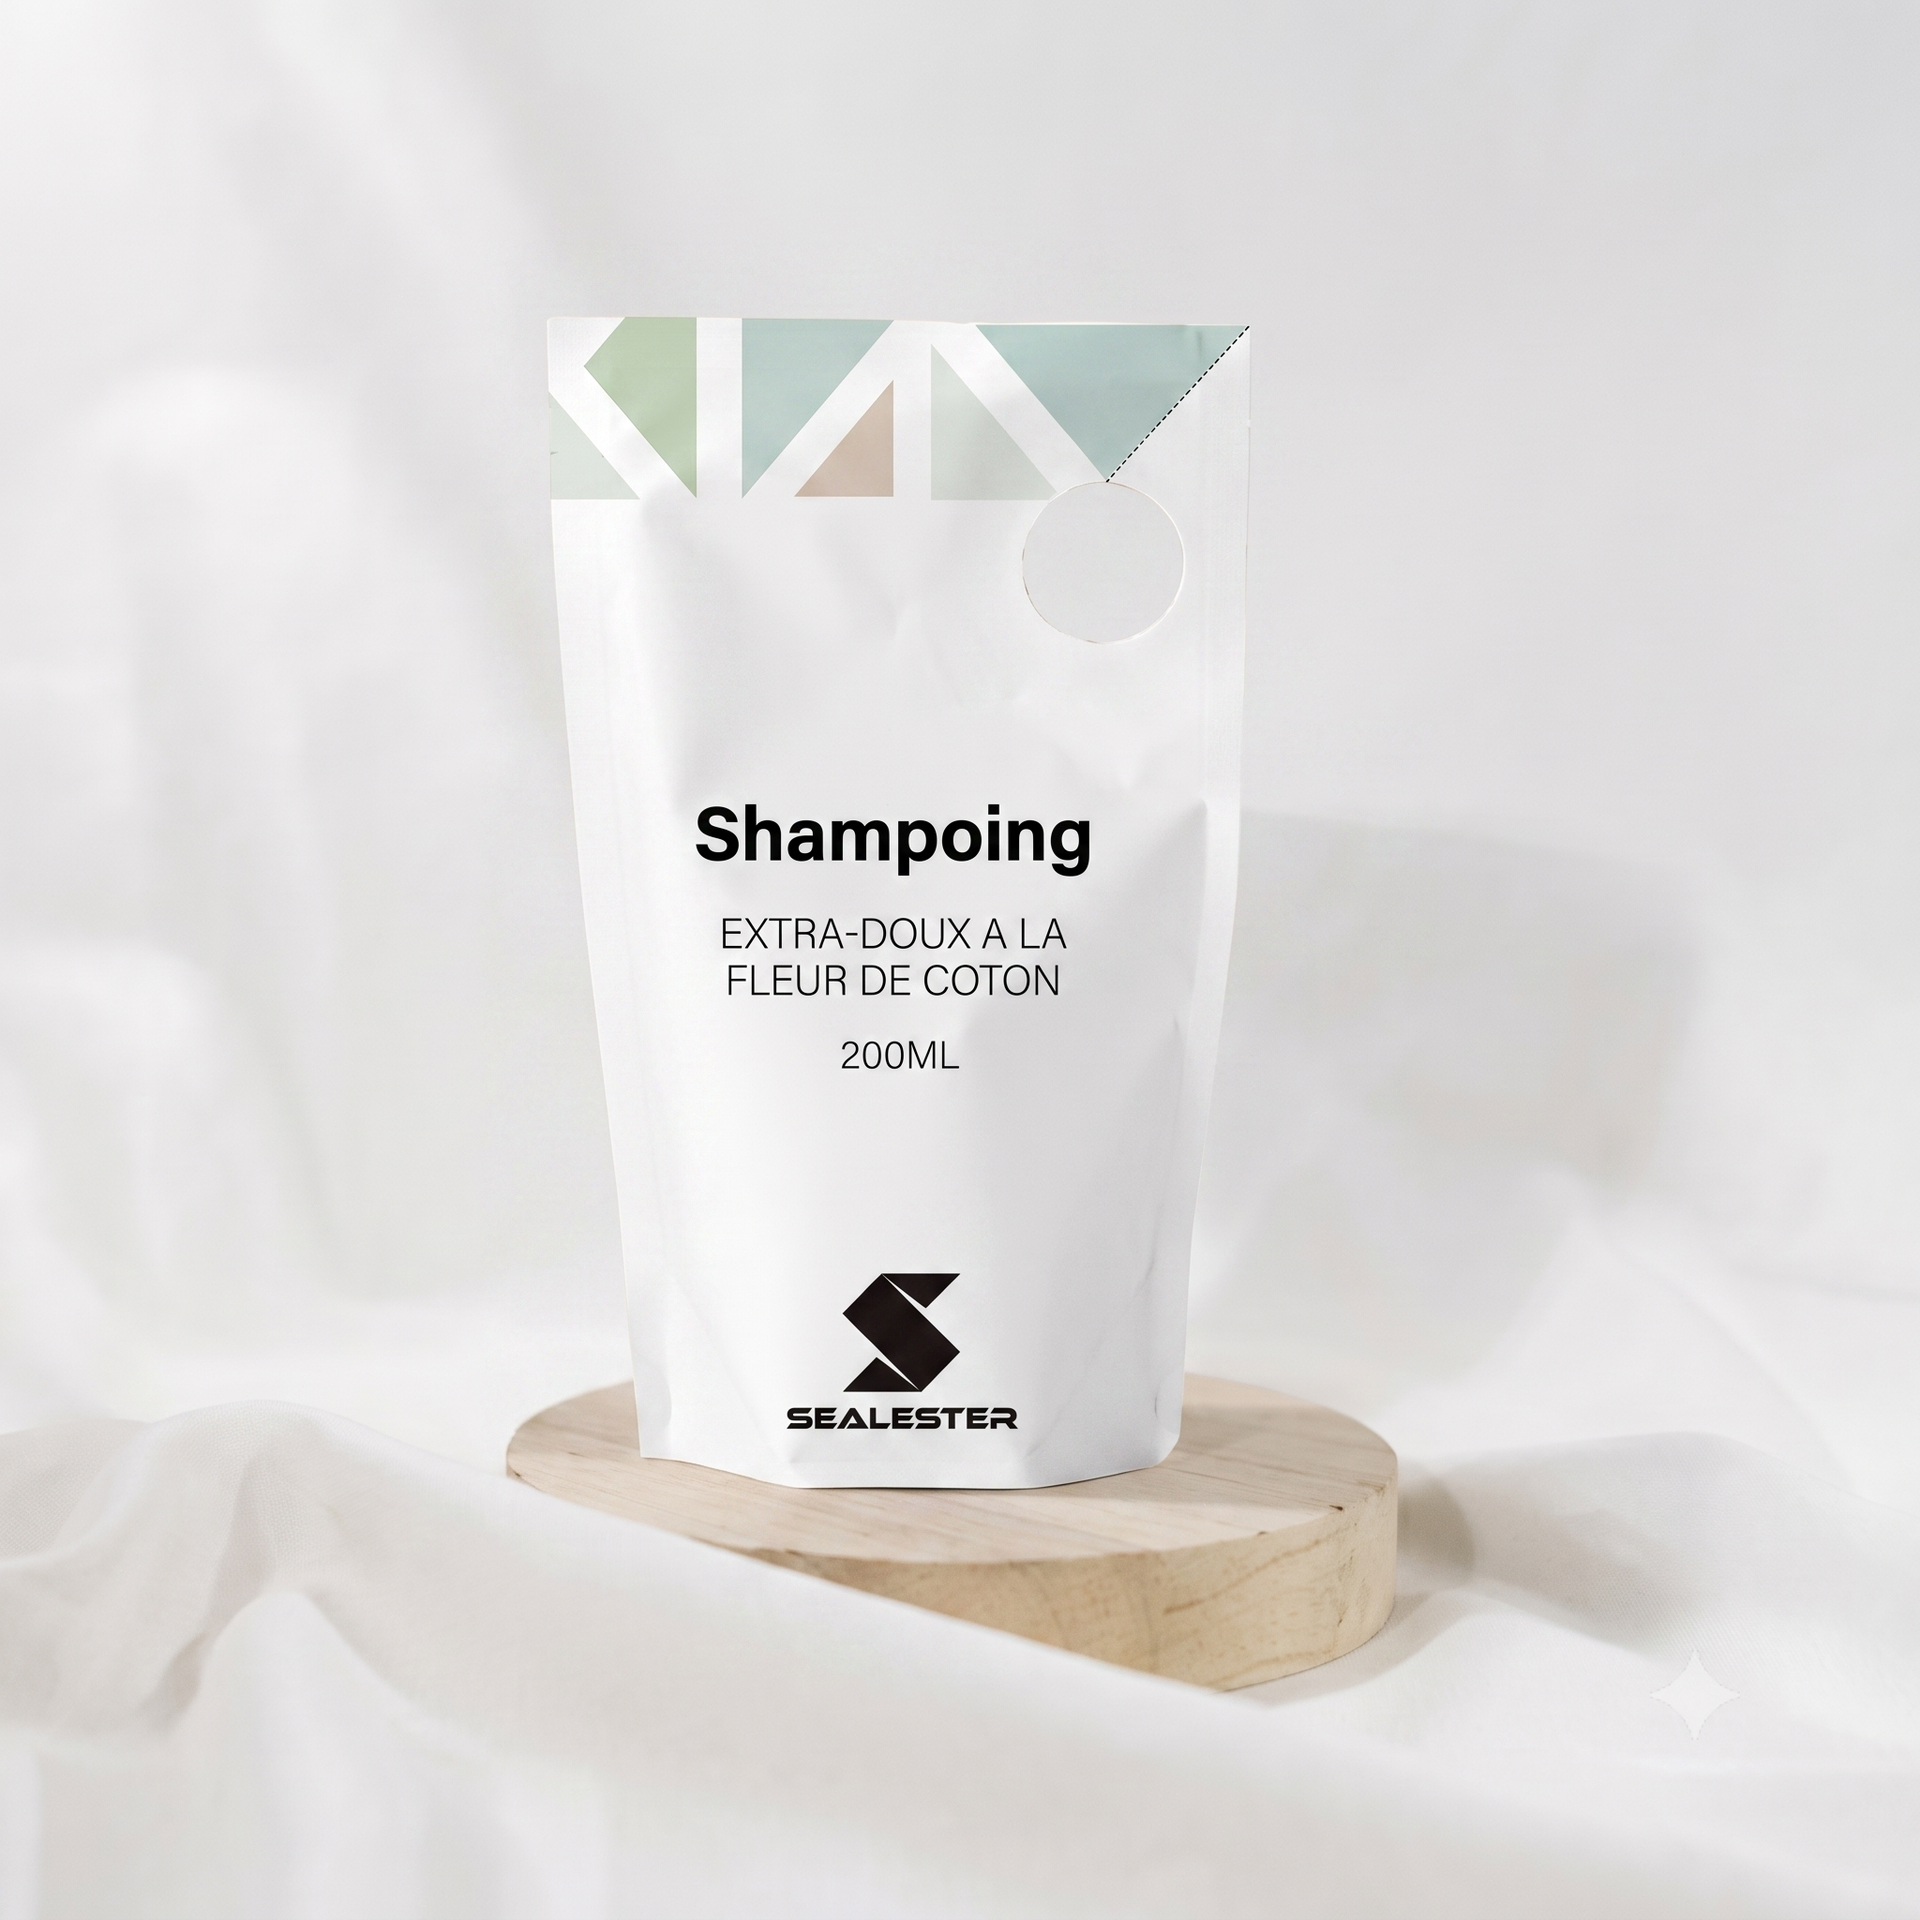
La monodose
Format sans bouchon, conçu pour un usage unique.
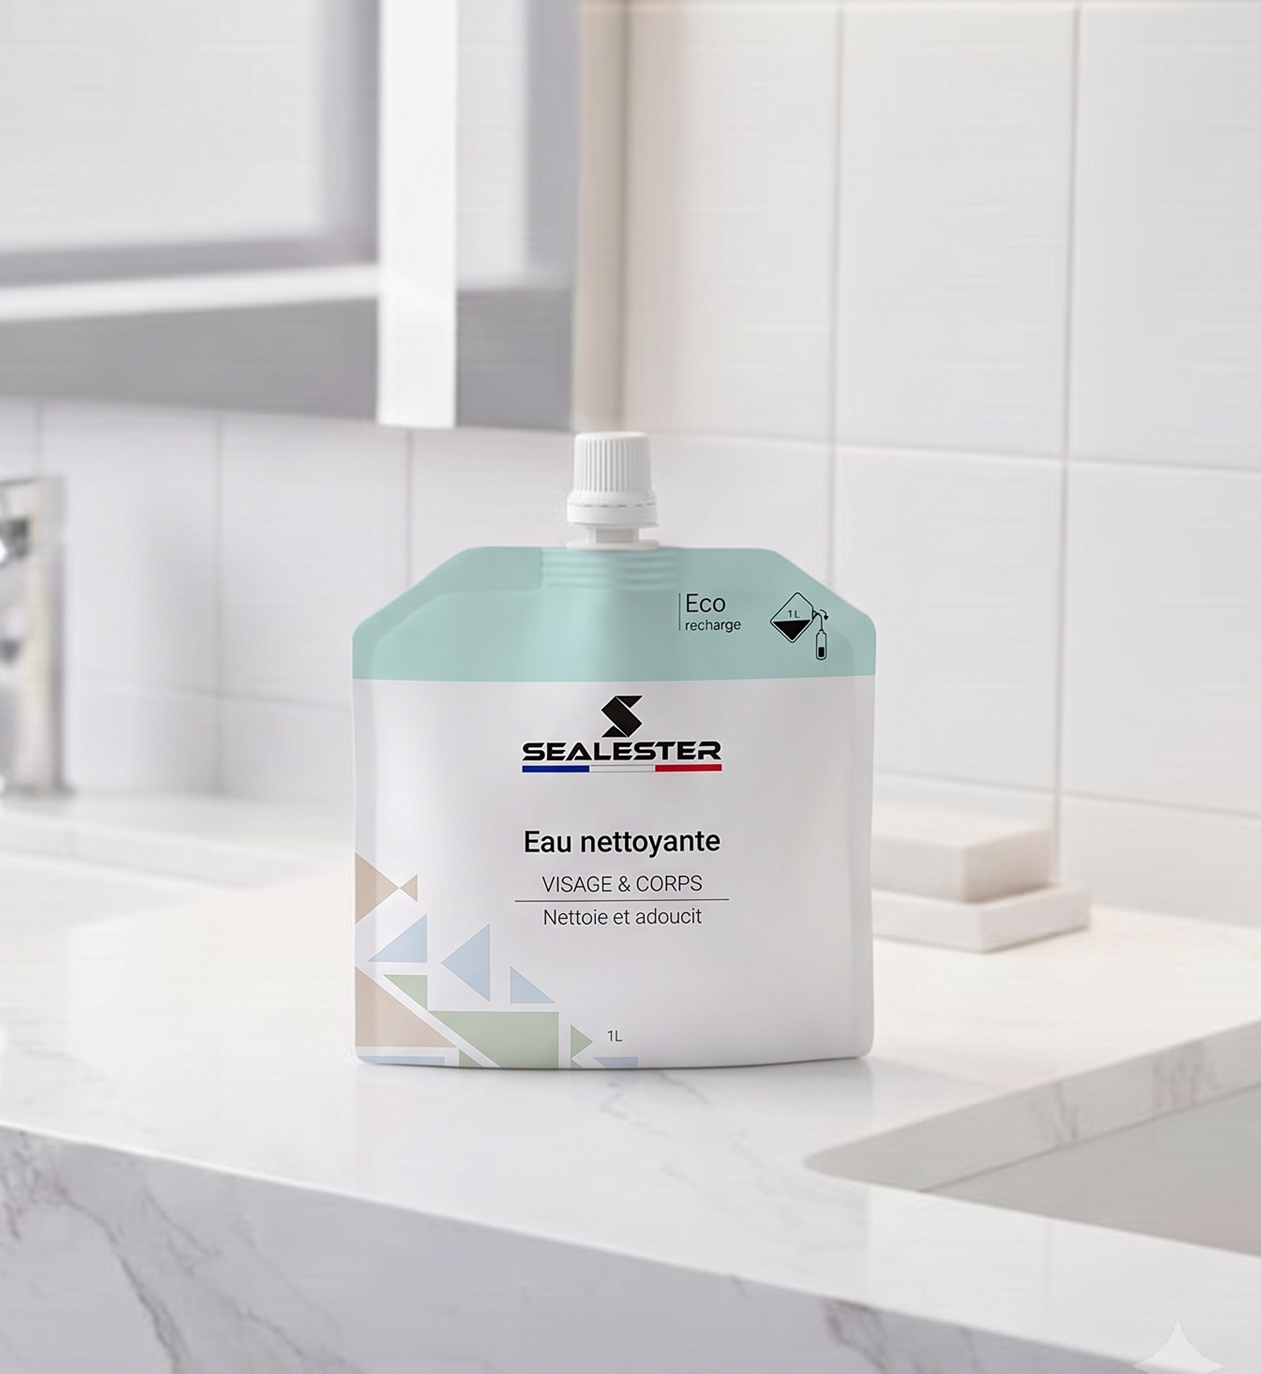
Le sachet à soufflets latéraux
Il dispose de plis sur les deux côtés qui s'écartent à l'ouverture, lui permettant d'augmenter son volume utile.
Les deux méthodes de remplissage des sachets souples
C'est la question clé que tout industriel doit se poser avant de choisir sa ligne de conditionnement. Il existe deux approches fondamentalement différentes.
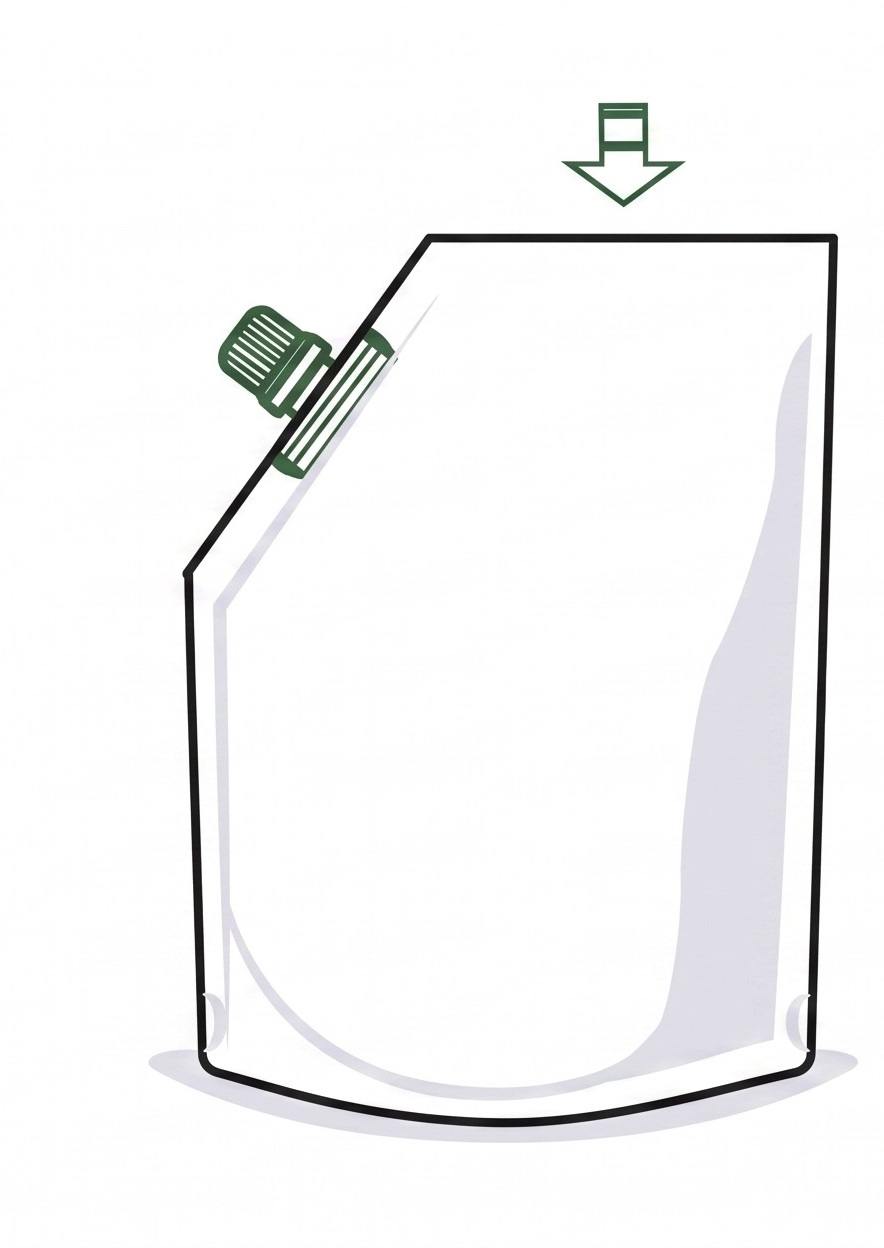
Le remplissage par la poche (par le haut)
C'est la méthode la plus répandue pour les doypacks standard. Le sachet est préformé et livré vide par le fabricant (c'est ce qu'on appelle un sachet préformé ou premade pouch). Il est chargé dans la machine de conditionnement, ouvert par le haut, rempli du produit, puis thermo-scellé en haut pour fermer définitivement l'emballage.
Avantages :
- Compatible avec une très large gamme de produits (liquides, poudres, granulés, produits humides, solides)
- Permet d'intégrer des accessoires complexes (zip, languette de déchirure) directement sur le sachet au moment de la fabrication
- Flexibilité de la ligne : changement de format rapide
- Qualité visuelle optimale : le sachet est déjà imprimé et formé avant le remplissage
Inconvénients :
- Nécessite une ouverture suffisante en haut du sachet pour permettre le remplissage
- Le zip doit être écarté mécaniquement pendant le remplissage
- Moins adapté aux produits très pâteux ou visqueux à fort module d'élasticité
Types de produits concernés : Café, épices, fruits secs, croquettes, compléments alimentaires en poudre ou gélule, granulés, poudres cosmétiques, friandises, condiments.
Make your project a reality
Le remplissage par l'embase
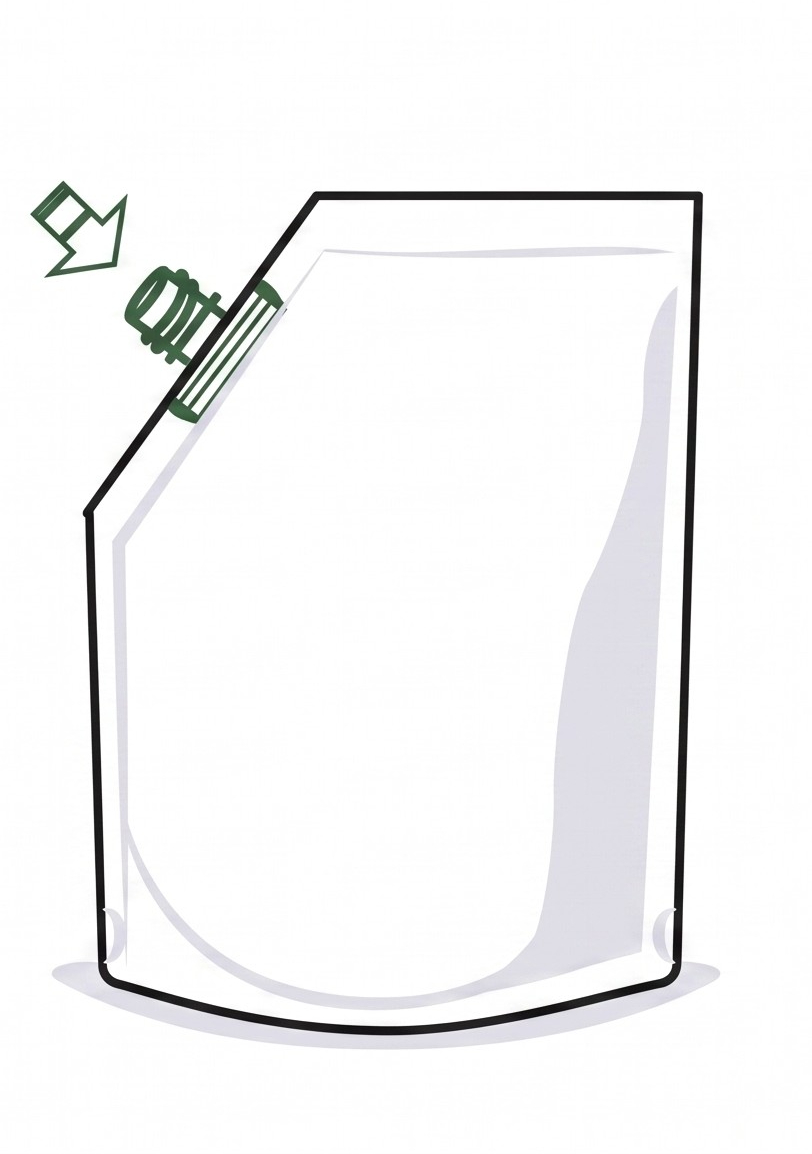
Dans ce cas, le sachet est rempli avant que son fond ou sa base ne soit scellé. La machine injecte le produit par le bas du sachet, puis scelle thermiquement la partie inférieure. C'est également la méthode utilisée pour les poches avec bouchon (inverted pouch) : le bouchon est fixé en bas pendant la fabrication, le sachet est rempli par l'embase supérieure, puis cette embase est scellée.
Avantages :
- Idéal pour les produits liquides et visqueux
- Excellente étanchéité grâce à la soudure réalisée après remplissage
- Permet de conditionner des produits sensibles à l'air en atmosphère protégée
- La poche avec bouchon inversé est très pratique pour les produits à doser (lessive, gel douche)
Inconvénients :
- La fabrication de la poche est plus complexe (intégration du bouchon ou de l'embase avant remplissage)
- Lignes de conditionnement plus spécifiques et souvent plus coûteuses
- Moins flexible pour les changements de format
Types de produits concernés : lessive liquide, gel douche en recharge, sauces liquides, jus, produits laitiers, crèmes cosmétiques, huiles, détergents.
Les spécificités techniques du scellage et de la soudure
Le scellage est l'opération la plus critique du conditionnement. Une soudure défectueuse compromet la conservation du produit et peut entraîner des rappels de lots.
Les paramètres clés de la soudure thermique
La température : elle varie selon le matériau du film. Les films en PE (polyéthylène) se scellent généralement entre 120°C et 160°C. Les films en PP (polypropylène) nécessitent des températures légèrement plus élevées. Les films composites (kraft + PE) imposent des paramètres différents pour chaque couche.
- La pression : les mors de soudure exercent une pression contrôlée sur le film pour garantir la fusion homogène des couches. Une pression insuffisante laisse des micro-canaux, une pression excessive peut créer des amincissements dans la soudure.
- Le temps de contact : la durée pendant laquelle les mors restent en contact avec le film. Plus le film est épais ou composite, plus ce temps doit être long. C'est un équilibre à trouver entre qualité de soudure et cadence de production.
- La largeur de la soudure : généralement entre 5 et 15 mm selon les applications. Une soudure plus large offre plus de surface d'adhérence mais réduit la hauteur utile du sachet.
La contamination de la zone de soudure
C'est le principal facteur d'échec des soudures. Si des traces de produit (liquide, graisse, poudre) se déposent sur les bords du sachet avant la soudure, la liaison thermique sera compromise. Les systèmes anti-contamination incluent des buses de remplissage plongeantes, des soufflages d'air comprimé pour nettoyer la zone de soudure, et des systèmes de détection optique avant l'entrée dans le poste de soudure.
Le contrôle qualité en conditionnement
La qualité ne se contrôle pas seulement à la fin de la ligne. Elle se pilote à chaque étape.
Les tests d'étanchéité
- Test par compression : le sachet rempli est pressé mécaniquement. Toute fuite est détectée par capteur de pression ou visuellement. Rapide et non-destructif.
- Test par immersion sous vide : le sachet est plongé dans un bain d'eau et soumis à une dépression. Les bulles signalent une fuite. Plus précis mais destructif pour l'unité testée.
- Test par gaz traceur : un gaz marqueur (CO₂ ou gaz helium) est intégré dans le sachet et un capteur détecte toute fuite externe. Très précis, utilisé pour les produits à haute valeur ajoutée.
Le contrôle du poids
Une peseuse dynamique vérifie le poids de chaque sachet après remplissage et scellage. Les unités hors tolérance (trop légères ou trop lourdes) sont éjectées automatiquement.
Le contrôle visuel par vision artificielle
Des caméras haute résolution inspectent chaque sachet à la sortie de la ligne : vérification de la soudure (couverture, absence de plis), lecture du code-barres ou du QR code, vérification de la date de péremption, contrôle de la présence et position du zip ou du bouchon.
Le contrôle de la résistance aux chutes
Des tests normalisés (chute libre depuis une hauteur définie, sur différentes faces) permettent de valider la résistance mécanique de l'ensemble sachet + soudure. C'est un test de qualification réalisé sur des échantillons en début de série, pas sur chaque unité.
L'intégration du sachet dans la chaîne de valeur complète
Le conditionnement du sachet n'est qu'une étape dans une chaîne plus longue.
L'approvisionnement en sachets vides
Sealester envoie les sachets préformés en cartons, conditionnés en sachets dos-à-dos ou emboîtés. Ils doivent être stockés dans un environnement propre, à température et humidité contrôlées, à l'abri de la lumière UV pour éviter toute dégradation du film ou de l'impression avant utilisation.
La traçabilité
Chaque lot de sachets vides est référencé avec un numéro de lot de fabrication, un code matière.
La logistique et le stockage
Les sachets souples présentent un avantage logistique majeur : leur légèreté et leur faible encombrement à vide permettent de réduire significativement les coûts de transport et d'espace de stockage. Une fois remplis, ils s'empilent efficacement en carton et leur stabilité (grâce au fond soufflet du doypack) facilite la manipulation et la présentation en rayon.
Conclusion
Le conditionnement des sachets souples est une discipline technique qui mobilise des compétences en mécanique, en chimie des matériaux, en automatisme et en qualité industrielle.
Bien choisi et bien configuré, il permet d'accéder à un emballage à la fois efficace, différenciant et conforme aux exigences réglementaires croissantes (PPWR, AGEC, recyclabilité). Mal anticipé, il génère des pertes de production, des problèmes d'étanchéité, des retours clients et des non-conformités réglementaires.
Chez SEALESTER, nous accompagnons nos clients dès la phase de conception du sachet pour nous assurer que le format, les matériaux et les accessoires choisis sont parfaitement compatibles avec leur ligne de remplissage existante ou à venir. Du prototypage à la série industrielle, notre bureau d'étude est disponible pour qualifier chaque nouveau projet.